Tira de aluminio para devanado de transformador
09.14.2026Los conductores de aluminio pueden reducir el peso del devanado y el costo del material, pero la especificación debe controlar la resistencia eléctrica antes de comparar el precio unitario cotizado. Para los fabricantes de transformadores, la conductividad es la característica del producto que afecta más directamente la pérdida del devanado, el aumento de temperatura y la eficiencia del equipo terminado.
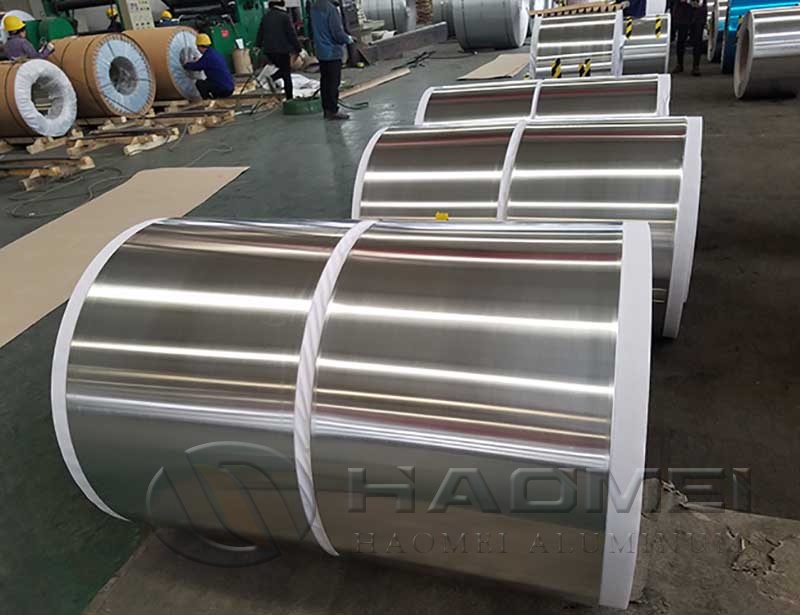
Un conductor de bobinado de aluminio no debe seleccionarse únicamente por el nombre de la aleación. La química de la aleación, el temple, la tolerancia del espesor, el estado de las rebabas y la limpieza de la superficie influyen en la producción de bobinas. El enfoque más práctico es definir criterios de aceptación mensurables antes de que comience la producción.
Especifique la conductividad antes de comparar los precios de las aleaciones
La conductividad eléctrica se informa comúnmente como %IACS, el Estándar Internacional de Cobre Recocido. Por definición, 100% IACS corresponde a una conductividad de cobre recocido de 58,0 MS/m a 20°C. Por lo tanto, un material clasificado al 61 % de IACS tiene una conductividad de aproximadamente 35,38 MS/m y una resistividad cercana a 0,02826 Ω·mm²/m a 20 °C.
Para una sección de devanado de CC, la resistencia se puede estimar como:
R = ρL/A
donde ρ es resistividad, l es la longitud del conductor, y un es el área de la sección transversal. Una resistencia más baja reduce la pérdida de I²R. Sin embargo, el transformador completo también tiene efectos de CA, proximidad, corrientes parásitas, juntas y térmicos. Un certificado de tira por sí solo no puede demostrar la eficiencia del transformador terminado.
El Reglamento de diseño ecológico de la UE (UE) n.º 548/2014, modificado por el Reglamento (UE) 2019/1783, establece requisitos relacionados con pérdidas para determinados transformadores de potencia comercializados en el mercado de la UE. La regulación se aplica al transformador terminado, no al material conductor entrante. Sin embargo, hace que el control constante de la resistencia del devanado sea más importante para los fabricantes que atienden a los mercados regulados de equipos eléctricos.
| Opción de aleación | Mínimo típico de aluminio por designación | Idoneidad común | Qué verificar en el certificado |
|---|---|---|---|
| 1050/1050A | 99,50% Al | Aplicaciones generales de bobinado eléctrico. | Conductividad, límites Fe + Si, temperamento. |
| 1060 | 99,60% Al | Bobinado donde se requiere alta pureza y conformabilidad | %IACS real, espesor, estado del borde |
| 1070 | 99,70% Al | Aplicaciones de conductores de alta pureza | Resistencia mecánica después del recocido. |
| 1350 | 99,50% Al | Aplicaciones de grado conductor eléctrico | Método de prueba %IACS y trazabilidad de lotes |
Los requisitos de composición química para las designaciones de aluminio forjado están cubiertos por normas como EN 573-3 y los datos de registro de aleaciones de la Asociación de Aluminio. La composición por sí sola no establece un valor de conductividad garantizado. Introduzca el requisito mínimo de conductividad directamente en las especificaciones de compra, incluida la temperatura de prueba y el método de prueba.
Para aplicaciones que requieren química de grado conductor, especifique Tira de aluminio 1350 para transformador con un valor %IACS mínimo establecido en lugar de aceptar una afirmación sin reservas de "alta conductividad". Si se selecciona 1050 para costo y disponibilidad, la descripción del producto para Venta al por mayor Bobinado de transformador de tira de aluminio 1050 debe coincidir con el dibujo del devanado y el sistema de aislamiento.
Controle las dimensiones, los bordes y la superficie para lograr un bobinado estable
Un resultado de conductividad sólo es útil cuando cada espira se puede enrollar sin dañar el aislamiento ni generar una bobina inestable. Las rebabas de los bordes son especialmente importantes porque las proyecciones metálicas afiladas pueden cortar el papel, la película, el esmalte o el aislamiento entre capas durante el bobinado tensado.
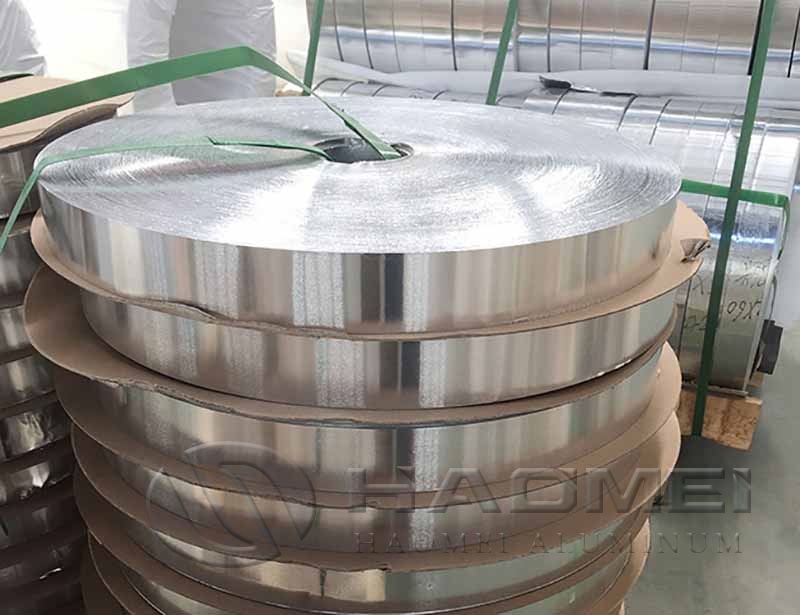
Utilice la siguiente lista de verificación de especificaciones para cada tamaño solicitado:
Grosor y ancho: Indique las dimensiones nominales y la tolerancia permitida. EN 485-4 proporciona tolerancias dimensionales para productos planos de aluminio y aleaciones de aluminio laminados en frío; Confirme que la clase de tolerancia seleccionada coincida con la capacidad de la máquina bobinadora.
Temperamento: Identifique el temple requerido, como O para material recocido. No asuma que todos los materiales blandos tienen un alargamiento o recuperación elástica idénticos.
Estado del borde: Defina el borde cortado, el borde desbarbado o un límite de rebaba acordado. Inspeccione ambos lados de la tira, no solo el borde superior.
Superficie: Requiere una superficie limpia y seca sin exceso de aceite de laminación, partículas incrustadas, manchas de oxidación, rayones o daños por manipulación que puedan afectar la adhesión del aislamiento.
Geometría de la bobina: Indique el diámetro interior, el diámetro exterior, la masa máxima de la bobina, la dirección de bobinado y el alcance telescópico permitido. Estos detalles evitan paradas de línea en el desbobinador.
Juntas y trazabilidad: Indique si se permiten soldaduras. Requerir un identificador de bobina vinculado al certificado de prueba de material.
| Problema de producción | Causa probable relacionada con la tira | Control práctico |
|---|---|---|
| Perforación del aislamiento durante el bobinado. | Rebabas o bordes afilados | Acuerde el estándar de borde e inspeccione las muestras con aumento |
| Construcción de bobina desigual | Variación de ancho, curvatura, telescópica. | Establecer tolerancia de ancho y límites de forma de bobina |
| Resistencia por encima del valor de diseño | Conductividad por debajo del requisito o desviación de espesor. | Verificar %IACS y medir la sección transversal |
| Recuperación excesiva | Temperamento no adecuado a la tensión del bobinado. | Aprobar el temperamento usando una bobina de prueba. |
| Mala interacción entre barniz o aislamiento. | Contaminación superficial | Requiere superficie limpia y prueba de compatibilidad |
Utilice un plan de inspección entrante verificable
Antes de la producción normal, obtenga una muestra representativa de la ruta de producción prevista, no una muestra de existencias no relacionada. Mida el espesor en varios puntos a lo ancho y en la cabeza, el medio y la cola de la bobina. Registre el ancho, la curvatura, la orientación de las rebabas, la evidencia de dureza o temple y la condición de la superficie.
Para la conductividad, solicite un certificado de prueba de material que indique el valor informado, el método de prueba y la temperatura de referencia. Los instrumentos de corrientes parásitas pueden proporcionar verificaciones comparativas rápidas, pero ambas partes deben acordar los procedimientos de aceptación final porque las lecturas se ven afectadas por la calibración, el espesor, la condición de la superficie y la temperatura.
Los precios deben evaluarse con una fórmula transparente en lugar de un solo número. Una comparación viable separa la referencia de aluminio publicada, la prima de aleación o conversión, los cargos de corte y embalaje, el flete, la base monetaria, el tratamiento fiscal y la tolerancia de cantidad. Este formato hace que una oferta más baja sea más fácil de evaluar cuando la tolerancia dimensional, el peso de la bobina o el alcance del certificado difieren.
Utilice esta lista de verificación de lanzamiento antes de confirmar la producción:
| Artículo de aprobación | Prueba de aceptación |
|---|---|
| Aleación y temple | Orden de compra más certificado de material. |
| Conductividad mínima | Resultado %IACS a la temperatura indicada |
| Grosor y ancho | Registro de inspección medido contra la tolerancia acordada |
| Requisito de borde | Aprobación de muestra y registro de inspección entrante. |
| Dimensiones de la bobina | Lista de embalaje y confirmación de compatibilidad con desbobinadores. |
| Compatibilidad de aislamiento | Prueba documentada de bobinado o barniz cuando corresponda. |
| Trazabilidad | El número de bobina coincide con el certificado y el registro de producción. |
Un requisito de conductividad preciso, respaldado por controles dimensionales y de borde, brinda a los equipos de bobinado de transformadores una base repetible para la aprobación de materiales y la producción estable de bobinas.
Original source: https://www.alcustrip.com/es/a/aluminium-strip-for-transformer-winding.html
Cotizar ahora
Contacto
- Venta al por mayor Bobinado de transformador de tira de aluminio 1050
- Tira de aluminio para armadura de cables
- Tira de cobre para transformador eléctrico
- Tira de aluminio de aleación 1060 para transformador
- Tira de metal de cobre para armadura de cables
- Bobina de tira de aluminio para blindaje de cables
- Tira de aleación de aluminio con cable blindado entrelazado
- Producto terminado Cable de rebobinado Tira de aluminio
- Tira de aluminio 1350 para transformador
- Tira de aleación de aluminio 1070
- Rollo de tira de aluminio recubierto de color para armadura de cable
- Tira de aluminio para soldadura por arco de argón